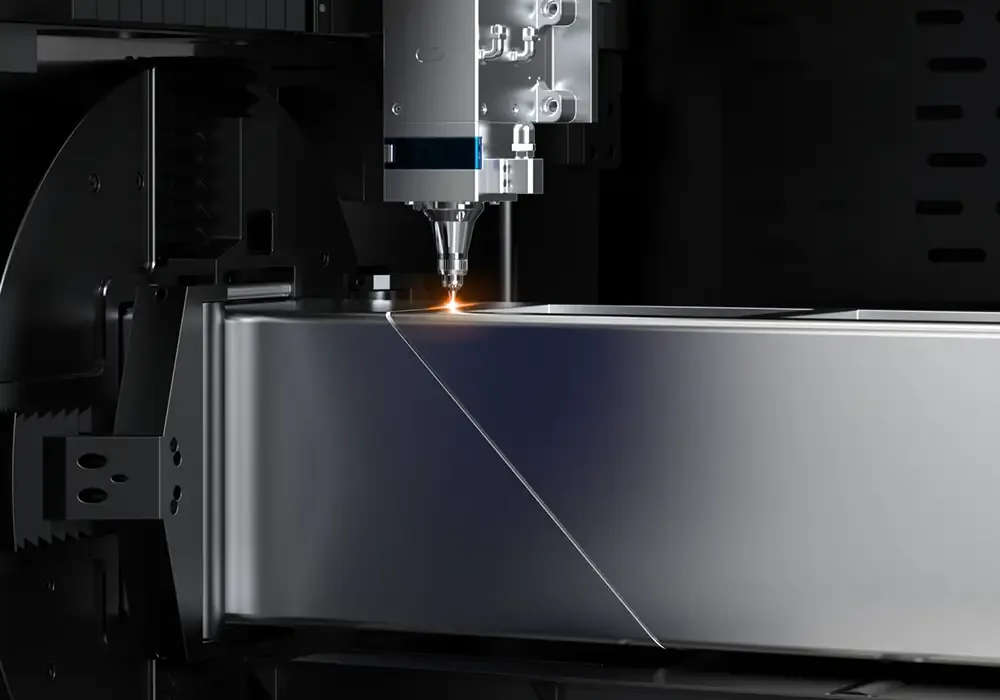
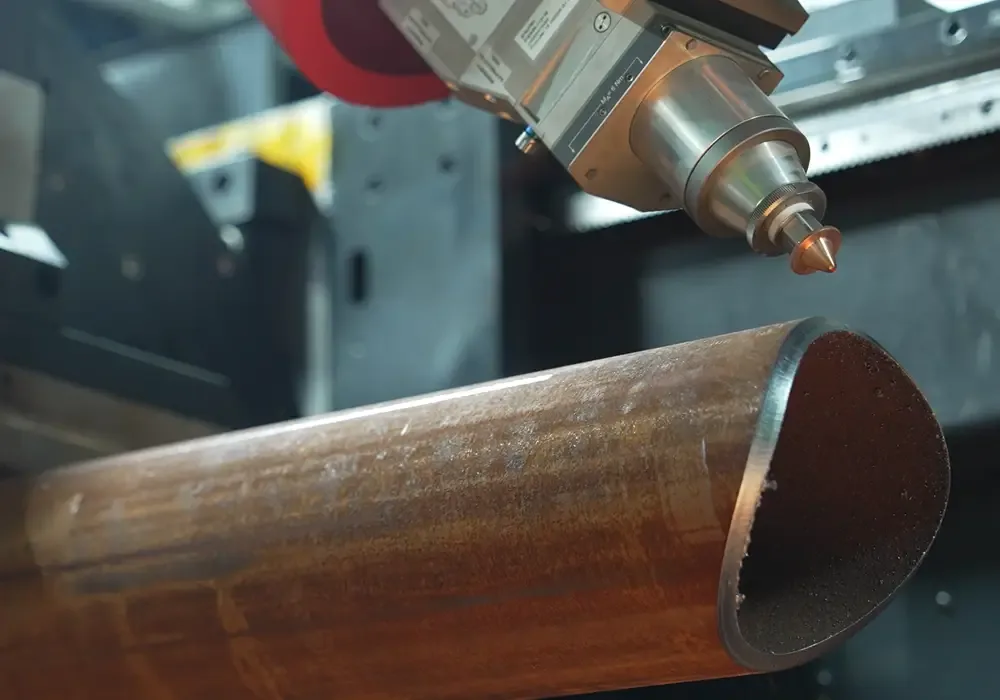
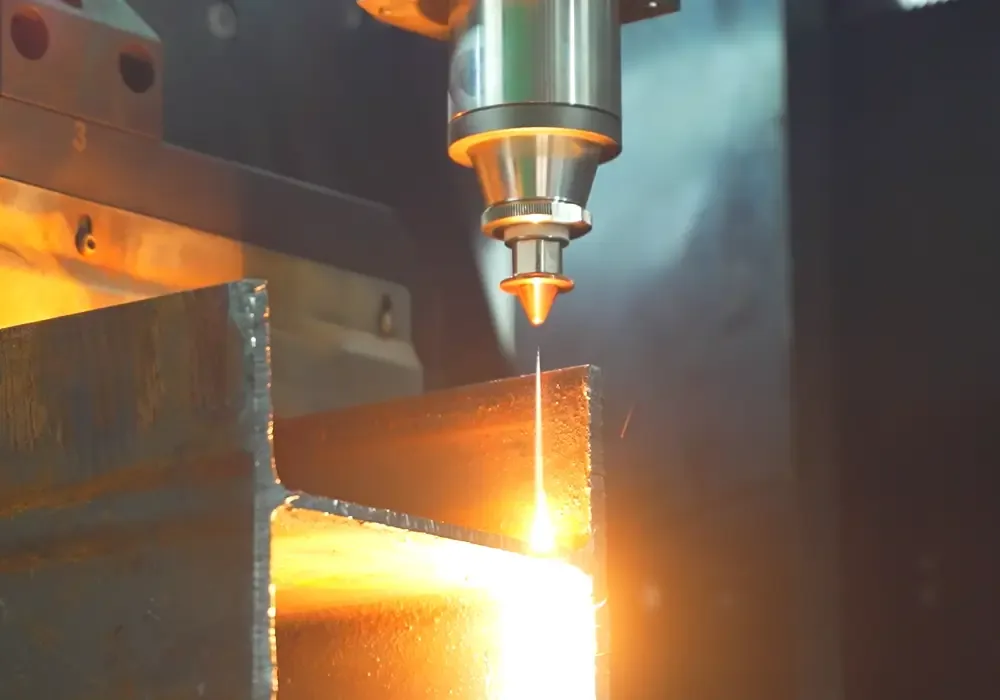
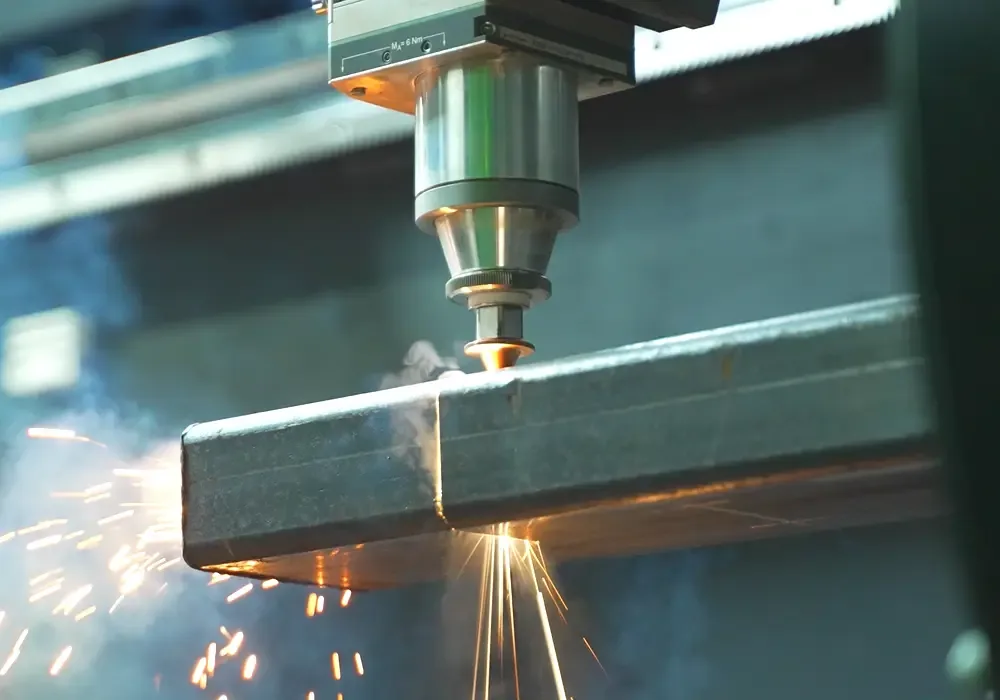
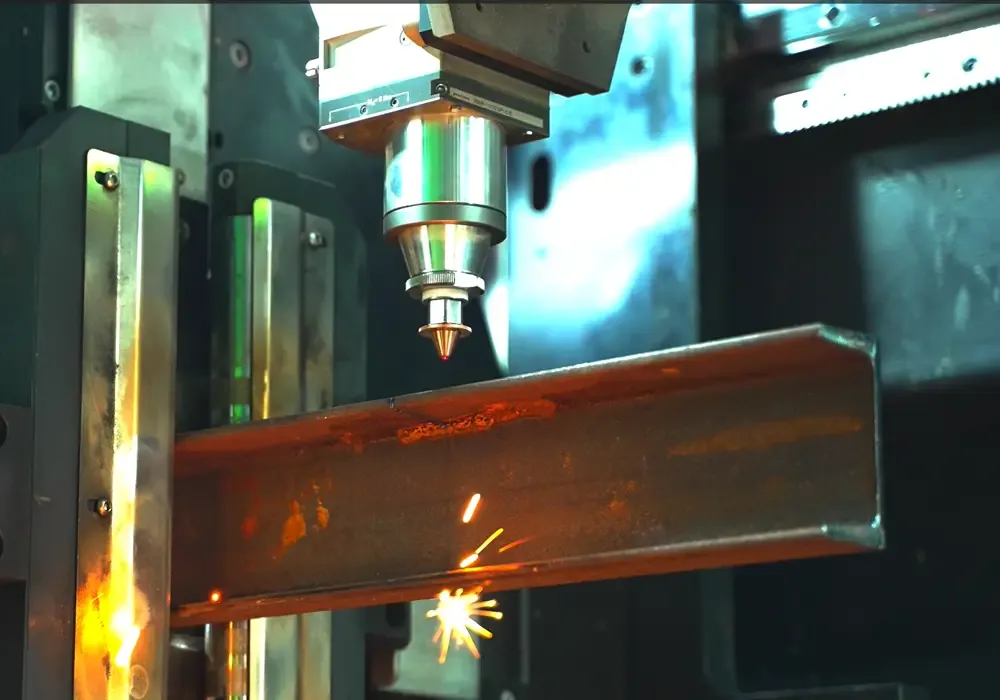
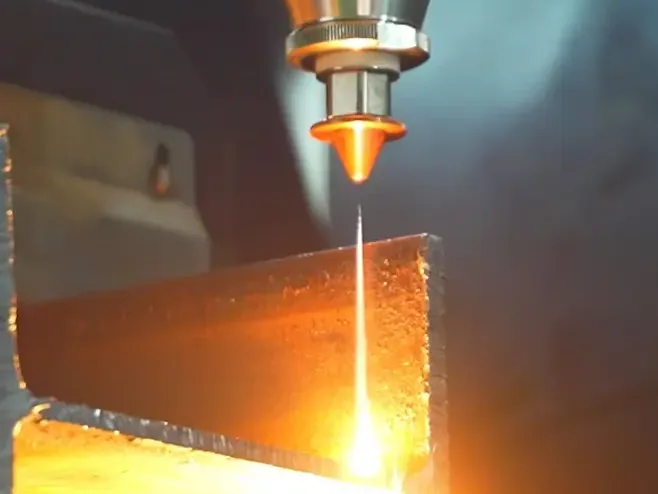
Tête de découpe laserLa PeddiWPC utilise une tête de découpe laser à fibre spécialisée, conçue spécifiquement pour la découpe de profilés en acier. Elle dispose d'
une régulation de hauteur automatique sans contact qui adapte d'
elle-même la hauteur de la tête aux variations de la matière sans dégrader la qualité de coupe, ce qui améliore la réactivité et l'
efficacité de l'
usinage.
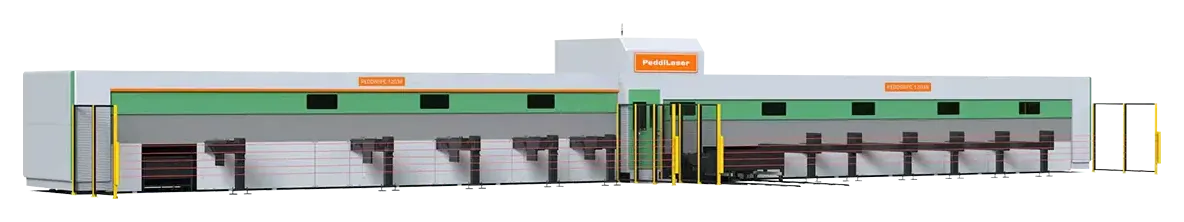
12 000 WPuissance laser
12 200 mmLongueur de matière max.
12 700 mmCourse X
Points forts
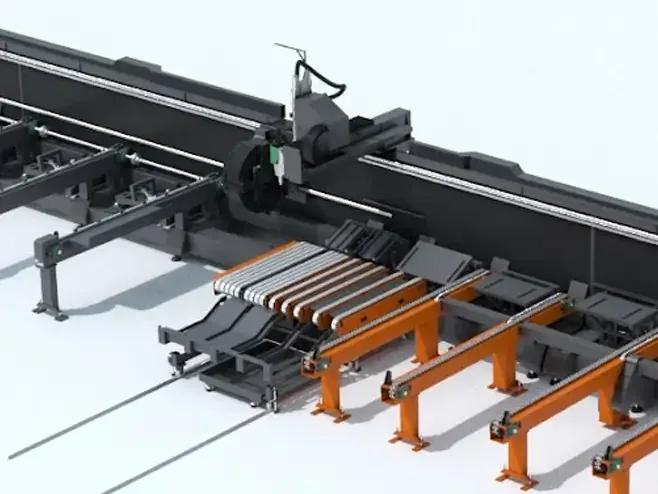
Bâti de machine robusteLe bâti indéformable en tôle d'
acier de qualité subit un second traitement de stabilisation soigné, qui garantit la résistance aux vibrations et la stabilité de la machine.
acier de qualité subit un second traitement de stabilisation soigné, qui garantit la résistance aux vibrations et la stabilité de la machine.
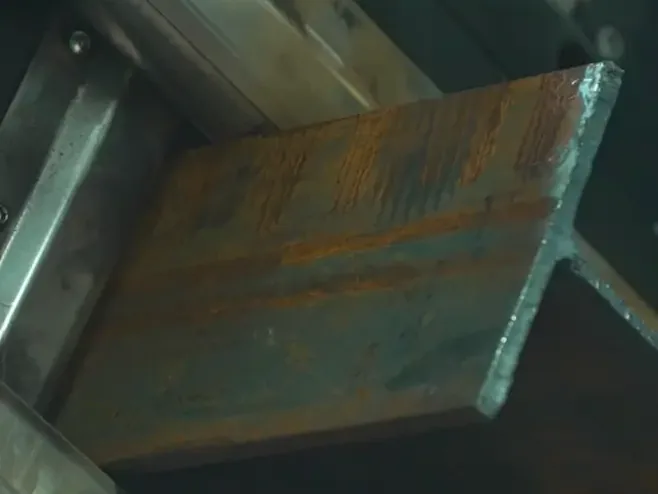
Mandrins rotatifs à serrage automatiquePour une production fluide et continue, la matière est serrée et stabilisée par trois mandrins rotatifs automatiques. Chaque mandrin travaille avec quatre mors qui se centrent d'
eux-mêmes par paires, sans se gêner mutuellement. Le mécanisme à galets des mors permet de faire tourner la matière selon les besoins, si bien que la découpe laser peut s'
effectuer sur toutes les faces.
eux-mêmes par paires, sans se gêner mutuellement. Le mécanisme à galets des mors permet de faire tourner la matière selon les besoins, si bien que la découpe laser peut s'
effectuer sur toutes les faces.
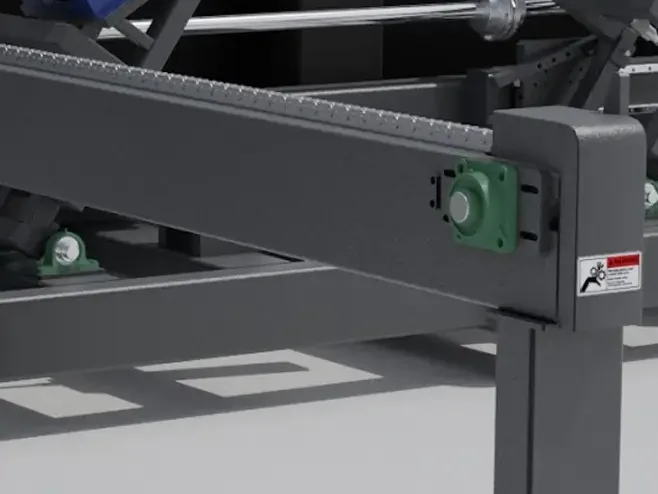
Chargement et déchargement par chaînesLe système de chargement de la PeddiWPC se compose d'
une chaîne de transport, d'
une butée de positionnement et d'
un système d'
appui. Au chargement, la matière est d'
abord posée sur la chaîne de transport, qui l'
amène ensuite jusqu'
à la butée où elle est positionnée. Le système d'
appui la maintient alors en place pour que le mandrin puisse la saisir. Une fois serrée et stabilisée, la matière avance vers la tête de découpe laser pour être usinée. Les pièces finies sont ensuite acheminées par la chaîne de déchargement vers la zone de déchargement prévue.
une chaîne de transport, d'
une butée de positionnement et d'
un système d'
appui. Au chargement, la matière est d'
abord posée sur la chaîne de transport, qui l'
amène ensuite jusqu'
à la butée où elle est positionnée. Le système d'
appui la maintient alors en place pour que le mandrin puisse la saisir. Une fois serrée et stabilisée, la matière avance vers la tête de découpe laser pour être usinée. Les pièces finies sont ensuite acheminées par la chaîne de déchargement vers la zone de déchargement prévue.
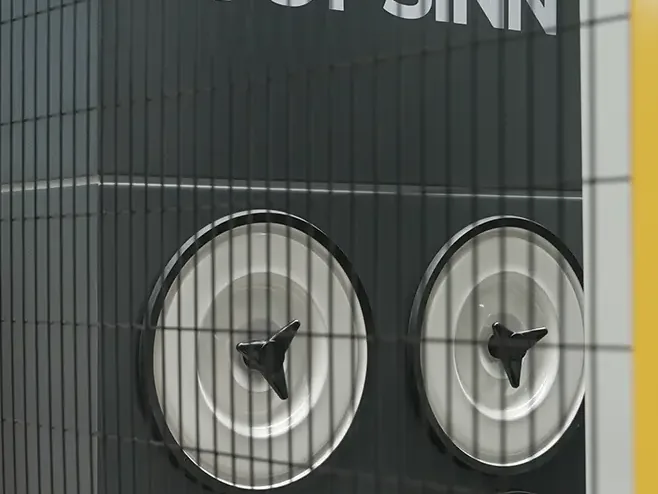
Filtration et aspiration des poussièresL'
unité de dépoussiérage aspire les poussières nocives produites par la découpe laser. L'
air chargé, aspiré dans l'
unité par la forte dépression du ventilateur à turbine, voit son flux dévié. Les particules les plus lourdes se déposent et tombent dans une zone de collecte d'
où elles sont aussitôt évacuées. Les fines particules restantes passent dans la chambre de filtration et se fixent à la surface du filtre. L'
air épuré traverse la chambre d'
air et est rejeté par un conduit d'
évacuation.
unité de dépoussiérage aspire les poussières nocives produites par la découpe laser. L'
air chargé, aspiré dans l'
unité par la forte dépression du ventilateur à turbine, voit son flux dévié. Les particules les plus lourdes se déposent et tombent dans une zone de collecte d'
où elles sont aussitôt évacuées. Les fines particules restantes passent dans la chambre de filtration et se fixent à la surface du filtre. L'
air épuré traverse la chambre d'
air et est rejeté par un conduit d'
évacuation.
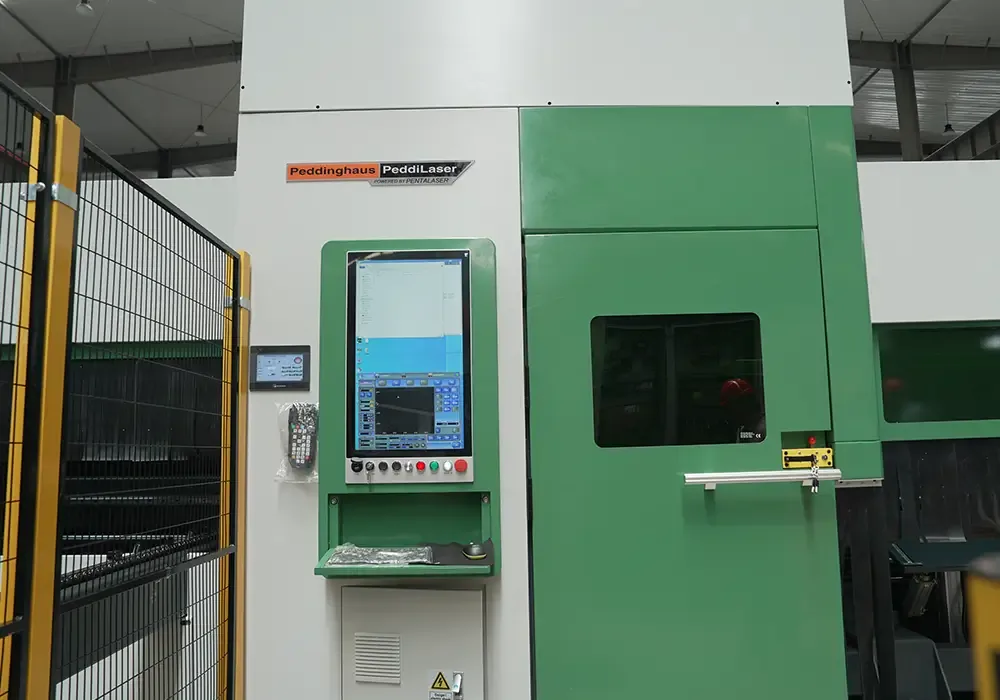
CommandeLa PeddiWPC est pilotée par une commande CNC moderne. Son interface intuitive et conviviale permet de piloter les opérations de découpe laser en temps réel avec le logiciel Smart Manager, toujours à portée de main.
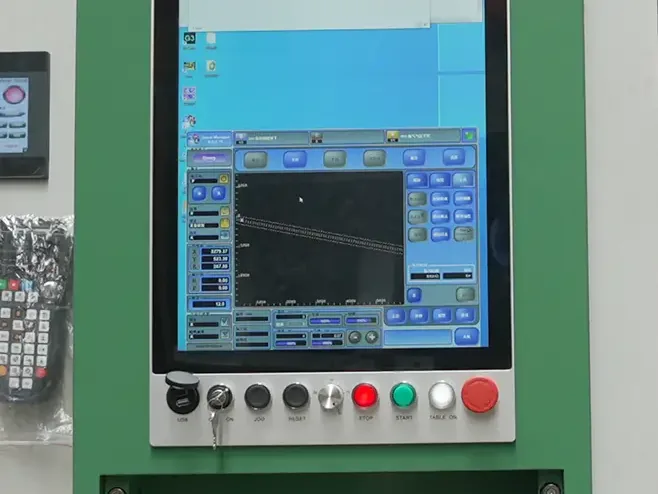
Logiciel Smart ManagerLa PeddiWPC est équipée du logiciel Smart Manager sous Windows. Réputé pour sa simplicité d'
utilisation, Smart Manager dispose d'
une base de paramètres de coupe ajustables en temps réel pendant l'
usinage afin d'
optimiser la vitesse de coupe et la qualité de surface. Sa fonction d'
imbrication (nesting) permet en outre d'
imbriquer automatiquement plusieurs pièces et elle est compatible avec les fichiers DSTV.
utilisation, Smart Manager dispose d'
une base de paramètres de coupe ajustables en temps réel pendant l'
usinage afin d'
optimiser la vitesse de coupe et la qualité de surface. Sa fonction d'
imbrication (nesting) permet en outre d'
imbriquer automatiquement plusieurs pièces et elle est compatible avec les fichiers DSTV.
Caractéristiques techniques
| Modèle de base | 12036 | |
|---|---|---|
| Course X | mm (12,7 m) | 12 700 |
| Course Y | mm | 740 |
| Course Z | mm | 480 |
| Précision de positionnement | mm | 0,015 |
| Répétabilité de positionnement | mm | 0,025 |
| Vitesse de positionnement | m/min | 72 |
| Vitesse de rotation | tr/min | 75 |
| Précision de rotation | minutes d'arc | 8 |
| Découpe en biseau | ° | 45 |
| Puissance laser | W (12 kW) | 12 000 |
| Mandrins | 3 | |
| Poids de matière max. | kg/m | 100 |
| Longueur de matière max. | mm (12,2 m) | 12 200 |
| Commande | Smart Manager |
Photos